Una armadura magnètica de relé EV converteix la força magnètica en moviment mecànic, de manera que la seva geometria, la tensió residual, l'estat de la superfície i la resposta magnètica afecten directament el viatge de contacte, el comportament d'alliberament, l'espai d'aire i la consistència de commutació. Per a aplicacions del compartiment del motor-, una estratègia pràctica de control d'estampació pot orientar toleràncies dimensionals al voltant de ± 0,03 mm en característiques funcionals, alçada controlada de la rebava i planitud estable després de la formació, amb valors finals definits pel dibuix del relé i el circuit magnètic.
L'armadura no és simplement una placa d'acer estampada. És un component magnètic funcional el gruix, la posició del forat, la geometria del pol, l'angle de flexió i la tensió residual interactuen amb la bobina, el jou, la molla de retorn i el mecanisme de contacte.
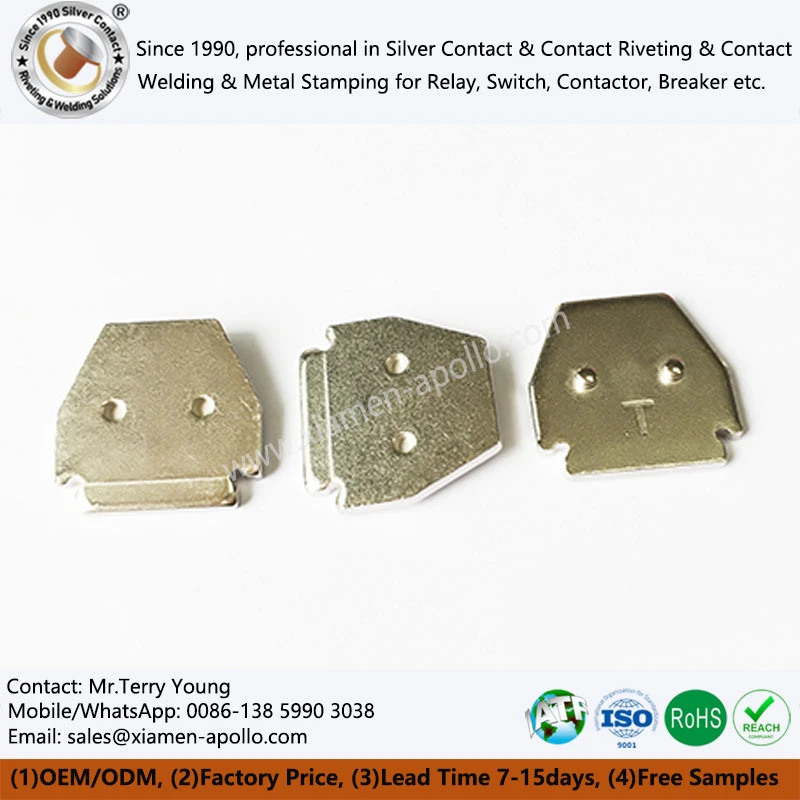
Gruix de l'induït i geometria d'estampació de ±0,03 mm
Per a les peces d'estampació de l'armadura de relés d'automòbils, el gruix del material normalment es selecciona juntament amb el circuit magnètic en lloc de de manera independent.
Els elements de control d'enginyeria típics inclouen:
| Característica d'armadura | Objectiu típic de control d'enginyeria | Risc primari |
|---|---|---|
| Gruix del material | ±0,03–0,05 mm | Variació de la força magnètica |
| Posició del forat | ±0,03 mm | Offset de muntatge |
| Perfil exterior | ±0,03–0,05 mm | Alineació de pols |
| Angle de flexió | ±0,5 graus si escau | Variació de l'entrefer |
| Planitud funcional | Definit pel dibuix, sovint inferior o igual a 0,05 mm | Inclinació de l'armadura |
| Alçada de la rebaba | Procés específic, controlat per dibuix | Interferència de bobina/jou |
| Estat de la superfície | Sense esquerdes ni delaminació | Fatiga i corrosió |
Aquests valors són rangs de referència d'enginyeria més que especificacions de relés universals. El límit de control de producció s'ha d'establir a partir del dibuix CAD del client, l'esquema GD&T, el càlcul del circuit magnètic-i les dades de validació.
Geometria del circuit magnètic a escala de 0,01–0,05 mm
L'armadura i el jou formen un camí magnètic. Un petit canvi geomètric a la interfície del pol pot alterar l'entrefer efectiu i, per tant, la força electromagnètica disponible per superar la càrrega de la molla i la fricció mecànica.
Per aquest motiu, la inspecció s'ha de concentrar en les dimensions funcionals i no només en la longitud i l'amplada totals.
Els punts de control típics inclouen:
- Paral·lelisme de cara-pols dins dels límits definits del dibuix-.
- Posició del forat de pivot-controlada a aproximadament ±0,03 mm quan s'especifiqui.
- L'armadura-a-geometria d'acoblament del jou verificada per CMM o mesuradors dedicats.
- Les seccions formades s'han comprovat per el retorn elàstic després de l'estampació.
- La planitud es mesura després de la relaxació de l'estrès i no immediatament després d'un cop de formació.
Baixeu la fitxa d'especificacions del material de contacte
Motor-Temperatura i vibració del compartiment: selecció de material a 150 graus -Condicions de classe
Una armadura de relé d'automòbil pot experimentar cicles de temperatura repetits, vibracions del motor, càrrega de xoc i accionament magnètic. Per tant, el material d'estampació ha de mantenir l'estabilitat dimensional alhora que proporciona les propietats magnètiques requerides pel circuit de relé.
Per a armadures magnètiques, es poden seleccionar acers magnètics de baix-carboni i altres graus ferromagnètics especificats segons el comportament de saturació, la coercivitat, la permeabilitat, la resistència mecànica, la protecció contra la corrosió i els requisits de conformació.
La selecció del material no ha de dependre només de la resistència a la tracció.
| Propietat material | Consideració d'enginyeria | Efecte sobre l'armadura del relé |
|---|---|---|
| Contingut de carboni | Els nivells més baixos generalment donen suport a la resposta magnètica | Influeix en la coercibilitat i la permeabilitat |
| Força de rendiment | Ha de suportar càrregues de conformació i servei | Controla la deformació permanent |
| Duresa | Ha de ser compatible amb l'estampació | Afecta el desgast de la matriu i el retorn elàstic |
| Permeabilitat magnètica | Ha de coincidir amb el circuit magnètic | Influeix en la força d'atracció |
| Coacció | En general, es prefereixen valors més baixos per a l'acció magnètica suau | Influeix en el magnetisme residual |
| Gruix de làmina | Controlat per l'especificació del material entrant | Afecta directament el camí magnètic |
| Recobriment superficial | Definit per la corrosió i els requisits elèctrics/mecànics | Influeix en el muntatge i la corrosió |
Per a un nucli de relé d'automòbil de producció, la inspecció del material entrant hauria d'enllaçar el número de bobina, la qualitat del material, el gruix, les dades mecàniques i els requisits de propietat-magnètics al lot acabat.
Tensió d'estampació i control de planitud de 0,05 mm
L'estampació en fred introdueix deformació plàstica i tensió residual. En una armadura, la tensió residual incontrolada pot contribuir a la distorsió després de la formació, l'emmagatzematge, l'exposició a la calor o el muntatge.
Una seqüència de control útil és:
- Inspecció de fulls entrants.
- Estampació-de matriu progressiva.
- En{0}}mostreig dimensional del procés.
- Inspecció de planitud i perfil.
- Desbarbat o tractament de vora controlat quan s'especifiqui.
- Neteja.
- Tractament superficial si cal.
- Inspecció dimensional i funcional final.
Quan les propietats magnètiques són sensibles a la tensió de formació, es pot avaluar un procés d'alleujament de tensió-especificat o de recuit. La temperatura i l'atmosfera del procés s'han de validar amb el grau d'acer seleccionat; Les temperatures de recuit genèriques no s'han de transferir entre materials sense validació metal·lúrgica.
Estampació progressiva de matrius: repetibilitat de ±0,03 mm en una producció d'alt-volum
L'estampació progressiva de matriu s'utilitza habitualment quan una armadura de relés d'automòbil requereix operacions repetides de perforació, tancament, conformació, encunyació o doblegat al volum de producció.
El repte d'enginyeria no és simplement aconseguir ±0,03 mm a les primeres peces de producció. La matriu ha de mantenir l'estabilitat dimensional durant llargues tirades de producció a mesura que canvien el desgast del punxó, la separació de la matriu, l'alimentació de la cinta, la variació del material i les condicions de premsa.
Lliurament de matriu i control de desgast de 0,01 mm
L'espai lliure del punxó-a-influeix en la qualitat del tall, l'alçada de la rebaba, el gir de les vores, la vida útil de l'eina i la repetibilitat dimensional.
Per als components de relés d'acer prim, l'espai lliure s'ha de calcular a partir del grau i el gruix del material en lloc de copiar-se d'una altra peça.
| Variable de procés | Paràmetre controlat | Resposta típica d'inspecció |
|---|---|---|
| Gruix de la cinta | Tolerància de material entrant | Mesura del micròmetre |
| Lliurament de la matriu | Material específic | Registre de configuració de l'eina |
| Pas d'alimentació | Valor de dibuix/eina | Verificació automàtica o de calibre |
| Alineació del pilot | Específic de l'eina | Inspecció de muntatge |
| Desgast del punxó | Depenent del procés | Inspecció programada |
| Alçada de la rebaba | Dibuix definit | Mesura òptica o tàctil |
| Alçada de formació | Dibuix definit | Indicador d'altura/CMM |
| Diàmetre del forat | ±0,02–0,03 mm quan s'especifiqui | Calibre de pin/CMM |
També s'ha de dissenyar una matriu progressiva al voltant de la seqüència de deformació. Si s'utilitza un forat com a dada de localització per a una operació de plegat posterior, la seva precisió posicional es converteix en una variable de control del procés-en lloc d'un requisit dimensional aïllat.
En-Format de matriu i control de retorn elàstic a ±0,5 graus
Les armadures que contenen pestanyes, corbes, ganxos o seccions desplaçades requereixen una compensació de retorn elàstic.
L'angle final ve determinat per:
- Limitació de fluència del material.
- Gruix de làmina.
- Radi de curvatura.
- Direcció del gra.
- Profunditat de formació.
- Geometria de matriu.
- Comportament{0}d'enduriment del treball.
Per aquest motiu, el disseny de l'eina hauria d'establir una compensació a partir de dades de producció mesurades en lloc de càlculs teòrics de flexió per si sols.
Quan l'armadura enganxa un suport de contacte o una molla de retorn, una desviació angular de fins i tot 0,5 graus pot alterar la relació mecànica entre components. Per tant, les dimensions funcionals haurien de rebre un control més estricte que les dimensions cosmètiques no-funcionals.
Consulteu els nostres enginyers elèctrics avui mateix
Pila de tolerància a l'armadura i el jou-Amunt: ±0,03 mm d'alineació funcional
El rendiment magnètic d'un relé està determinat pel circuit magnètic complet. L'armadura no es pot qualificar independentment del jou, la bobina, la geometria del pol, la càrrega de la molla i el recorregut mecànic.
Una revisió útil-de la pila de tolerància hauria d'examinar:
Perfil de l'armadura → posició de pivot → angle de l'armadura → posició del jou → entrefer magnètic → càrrega de la molla → viatge de contacte.
Si cada component es manté individualment "dins de la tolerància", però la pila acumulada-cap amunt desplaça la bretxa magnètica més enllà del seu rang funcional, el relé pot mostrar un comportament de captació o llançament inconsistent.
Armadura de relés d'automoció vs jou: diferència funcional a escala de 0,03 mm
| Component | Funció primària | Preocupació clau dimensional | Enfocament típic d'inspecció |
|---|---|---|---|
| Armadura | Converteix l'atracció magnètica en moviment | Relació pivot/pol | CMM, calibres |
| Jou | Circuit magnètic complet | Geometria de pal i muntatge | CMM, calibre de perfil |
| Nucli | Guia el flux magnètic | Concentricitat bobina/nucli | Calibre/CMM |
| Torna la primavera | Controla la força d'alliberament | Càrrega i alçada instal·lada | Comprovador de força |
| Contacta amb el transportista | Transfereix el moviment de l'armadura | Viatges i posició | Calibre funcional |
L'armadura sol portar la combinació més alta de sensibilitat geomètrica i funcional perquè es mou en relació al circuit magnètic mentre transmet simultàniament el desplaçament mecànic.
Control de vibracions a bandes de prova de 10-200 Hz
Els programes de validació d'automoció poden especificar perfils de vibració que difereixen significativament segons la plataforma del vehicle, la posició del relé i l'estàndard del client. Per tant, no s'ha d'assignar una "valoració de vibració d'automòbil" genèrica a una armadura estampada sense el perfil de prova real.
La validació d'enginyeria pot incloure:
- Vibració sinusoïdal.
- Vibració aleatòria.
- Xoc mecànic.
- Cicle de temperatura.
- Exposició a -alta temperatura.
- Canvi funcional durant les proves ambientals.
S'ha d'establir el marc de resistència i fiabilitat del nivell de relé-rellevant d'acord amb l'especificació del client i l'estàndard de retransmissió aplicables. L'IEC 61810-2:2017 proporciona disposicions per avaluar les característiques de fiabilitat i resistència dels relés, mentre que els requisits d'automoció específics de l'aplicació poden afegir proves mecàniques i ambientals separades.
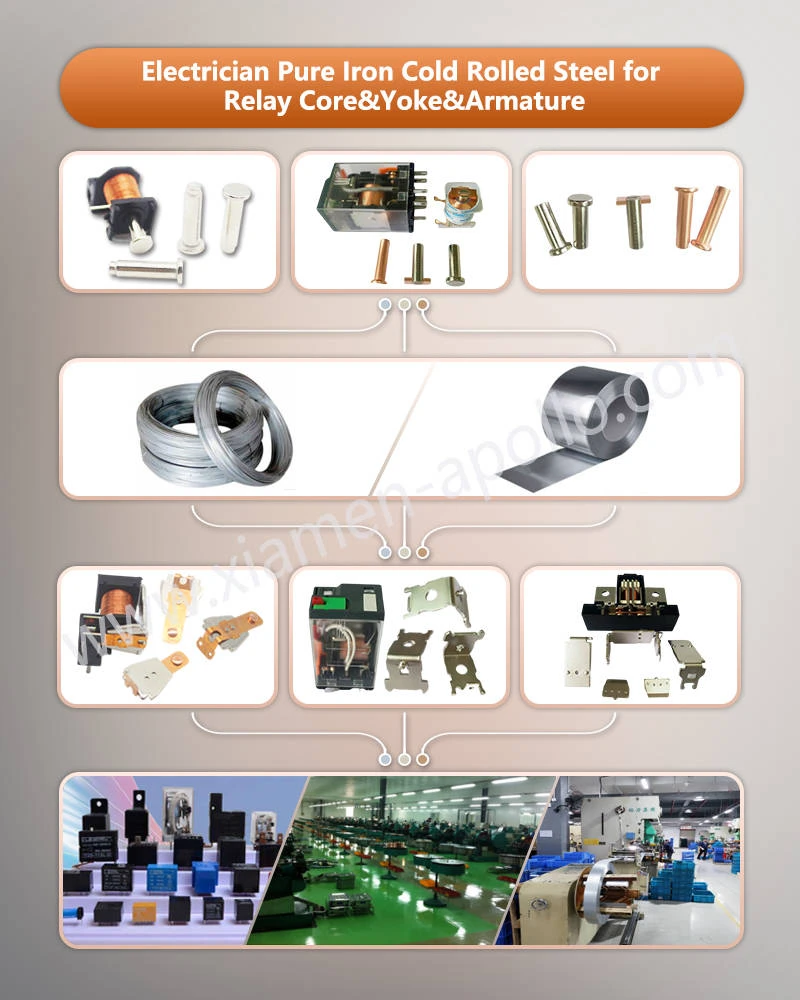
IATF 16949 Traçabilitat: lot de material fins al lot d'armadura final
Un proveïdor de components de relé IATF 16949 ha de controlar més que la inspecció dimensional final. La producció d'automòbils requereix controls de processos documentats, identificació, traçabilitat, verificació de la configuració, manteniment preventiu i procediments-de resolució de problemes.
L'IATF-va reconèixer els requisits de QMS d'automoció per als proveïdors de sub-nivell que identifiquen específicament els plans de control, la verificació de la configuració, el manteniment preventiu, la identificació i la traçabilitat i els controls de processos com a requisits rellevants.
Una cadena de traçabilitat pràctica per a l'estampació de l'armadura de relés es pot estructurar com:
Lot d'acer → inspecció d'entrada → identificació de tall/bobina → lot d'estampació → configuració progressiva de la matriu--inspecció del procés → inspecció final → etiqueta d'embalatge → lot d'enviament.
Dades del pla de control al 100% / Nivells d'inspecció de mostreig
La freqüència d'inspecció ha de correspondre al risc de la característica i al pla de control del client.
| Característic | Mètode de control suggerit | Registre típic |
|---|---|---|
| Grau del material | Certificat + verificació d'entrada | Informe material |
| Gruix de làmina | Micròmetre | Inspecció d'entrada |
| Posició del forat | CMM/calibre | Informe dimensional |
| Perfil | Òptic/CMM | Primer article + periòdic |
| Alçada de la rebaba | Microscopi/òptic | Inspecció del procés |
| Planitud | Placa de superfície/CMM | Inspecció final |
| Angle de formació | Calibre/CMM dedicat | Inspecció del procés |
| Estat de la superfície | Visual/òptic | 100% o mostreig |
| Identificació del lot | Codi de barres/codi de lot | Registre de traçabilitat |
La freqüència exacta de mostreig s'ha de determinar pel pla de control aprovat, els requisits del client, la capacitat del procés i la classificació de les característiques.
Resposta PPAP i 8D per no conformitat de ±0,03 mm
Per als programes d'automoció, les desviacions dimensionals s'han de relacionar amb un procés{0}}de resolució de problemes documentat.
Una investigació 8D útil per a la desviació de l'armadura hauria d'examinar:
- Desgast de la matriu.
- Lliurament de cop-per-dair.
- Precisió d'alimentació de tires.
- Variació del gruix del material.
- Tonatge de premsa i estat de carrera.
- Guia-alineació de publicacions.
- Contaminació de l'eina.
- Variació del-sistema de mesurament.
- Paràmetres de configuració anteriors aprovats.
Els requisits actuals d'automoció de l'IATF també identifiquen el desenvolupament de QMS dels proveïdors, els controls-basats en riscos, la identificació i la traçabilitat i la resolució de problemes estructurada com a part del marc de qualitat de l'automoció.
Preguntes freqüents: Adquisició i control de qualitat d'armadura de relés d'automòbils
Quin és el termini de lliurament estàndard per a mostres de nucli de relés d'automòbils personalitzades?
Les mostres de prototipatge ràpid que utilitzen EDM per fil i eines suaus es lliuren en un termini de 10 a 15 dies laborables, mentre que les mostres de matriu progressiva de producció en massa requereixen de 10 a 15 dies.
Com s'assegura que zero rebaves a la críticaPlaca d'armadura estampada per a relé EV d'alta-tensió?
Utilitzem matrius progressives de carbur amb gestió automatitzada del joc i mantenim estrictes llindars d'alçada de rebaba inferiors o iguals a 0,02 mm, verificats mitjançant comparadors òptics.
Quina és la quantitat mínima de comanda (MOQ) per als jous de relé dissenyats a mida?
El MOQ estàndard comença a partir de 1.000 unitats per a tirades de matrius progressives personalitzades, tot i que es poden negociar quantitats inicials més baixes per a projectes de desenvolupament d'enginyeria conjunts.
contacta amb nosaltres
Envia elArmadura magnètica de relé EVel dibuix, la qualitat del material, el volum anual i la tolerància necessària ara per a una revisió de viabilitat d'eines i estampació progressiva-, inclòs el control dimensional, la traçabilitat del material i la documentació de qualitat de l'automòbil.