Les peces d'estampació de llautó metàl·lic elèctric requereixen un control precís sobre els límits de la fase de coure-zinc, els paràmetres de resistència a la tracció i els espais lliures progressius de la matriu per aconseguir nivells de conductivitat elèctrica superiors o iguals al 28% IACS mentre es mantenen els límits de fluència superiors a 350 MPa. Com que els OEM globals exigeixen toleràncies dimensionals més estrictes fins a ± 0,005 mm per a unitats de distribució d'energia d'alta-densitat i arquitectures de relés EV, la selecció de material i els paràmetres d'estampació en diverses etapes dicten la fiabilitat operativa a llarg-terme segons els marcs de compliment IEC 60947.

Propietats metal·lúrgiques i selecció d'aliatges per a l'estampació de precisió de components de llautó estampat en fred
Els aliatges de llautó, principalment els sistemes binaris de coure-zinc com ara C2680 (llautó de cartutx) i C2600, presenten característiques excepcionals de treball-en fred i d'enduriment-. Quan s'utilitzen en l'estampació progressiva de matrius, aquests materials suporten una deformació plàstica severa sense micro-esquerdes al llarg dels límits del gra.
La integració de la maquinària de premsa avançada permet que Xiamen Apollo Electric Co., Ltd. mantingui perfils estrictes de micro-duresa, evitant les inconsistències de retorn elàstic habituals en aliatges de coure de grau- inferior. A continuació es mostra una comparació dels graus de llautó comuns utilitzats en la fabricació de components elèctrics:
| Designació d'aliatge | Composició nominal | Conductivitat elèctrica (% IACS) | Resistència a la tracció (MPa) | Aplicació elèctrica primària |
|---|---|---|---|---|
| C26000 (Cartutx de llautó) | Cu 70% / Zn 30% | 28% - 32% | 340 - 450 | Terminals de relé, pins d'endoll, contactes de molla |
| C26800 (llautó groc) | Cu 65% / Zn 35% | 26% - 30% | 370 - 480 | Corretges de presa de terra, clips de fusibles, connectors de barres |
| C51900 (bronze fòsfor) | Cu-Sn-P | 15% - 20% | 450 - 600 | Molles de contacte d'alta-tensió, interruptors en miniatura |

Mecànica progressiva d'estampació de matrius i prevenció de defectes per a terminal d'estampació de llautó multi-coblat
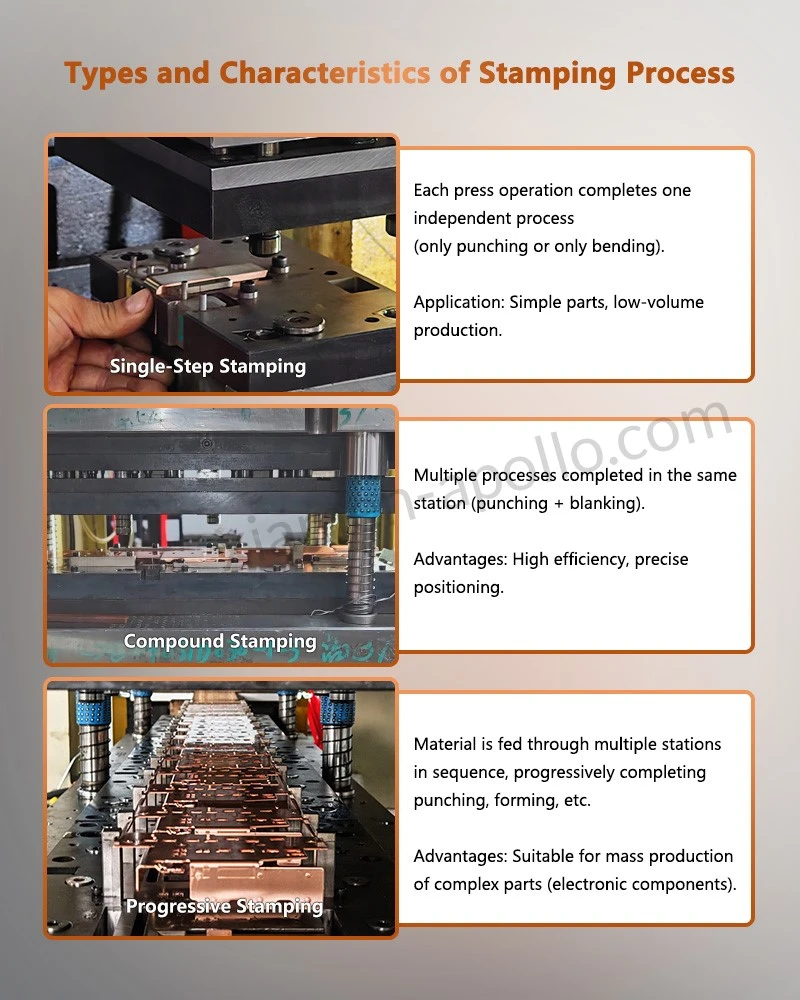
L'execució d'una estampació progressiva d'alta -velocitat i multi-estació per a conjunts de contactes elèctrics Les peces estampades de llautó exigeixen un control rigorós sobre les relacions d'espai lliure, que normalment es mantenen al 6% - 8% del gruix del material. Un espai lliure insuficient accelera el desgast del punxó i indueix la formació de rebaves, mentre que un espai lliure excessiu provoca un gir del material i una distorsió dimensional.
Paràmetres crítics del procés
- Velocitat de punxó:Controlat a 120 - 180 cops/min per minimitzar la distorsió tèrmica durant les operacions de perforació i blanqueig. Viscositat de lubricació: olis sintètics-d'estiraments lliures clorats aplicats mitjançant micro-dispensadors automàtics per eliminar la irritació a les brides formades complexes.
- Alleujament de l'estrès residual:El recuit posterior a l'-estampació-a baixa temperatura realitzat en atmosferes protectores controlades per evitar l'esquerdament per corrosió per tensió (SCC) d'acord amb les normes ASTM B858.
Consulteu els nostres enginyers elèctrics avui mateix
Resistència a la corrosió i compliment mediambiental dels components elèctrics de llautó
Els components elèctrics desplegats en l'automatització industrial, la mesura intel·ligent i els sistemes de propulsió d'automòbils estan exposats habitualment a atmosferes agressives, humitat i polvoritzadors de sal. El llautó desenvolupa inherentment una pàtina protectora rica en òxid de zinc, que passiva el substrat subjacent contra l'oxidació agressiva.
Per satisfer les directrius mediambientals globals, totes les peces de premsa elèctrica de llautó per estampació fabricades s'adhereixen estrictament als mandats RoHS i REACH. Els acabats galvanitzats opcionals-com ara estany brillant (Sn 3-5 μm), estany mat o subplats de níquel selectiu-s'apliquen mitjançant línies de galvanització de bobina-a bobina automàtica per garantir una baixa resistència de contacte (menys o igual a 5 mΩ) en cicles de vida mecànics extensos⁶ que superin els 100 mΩ.
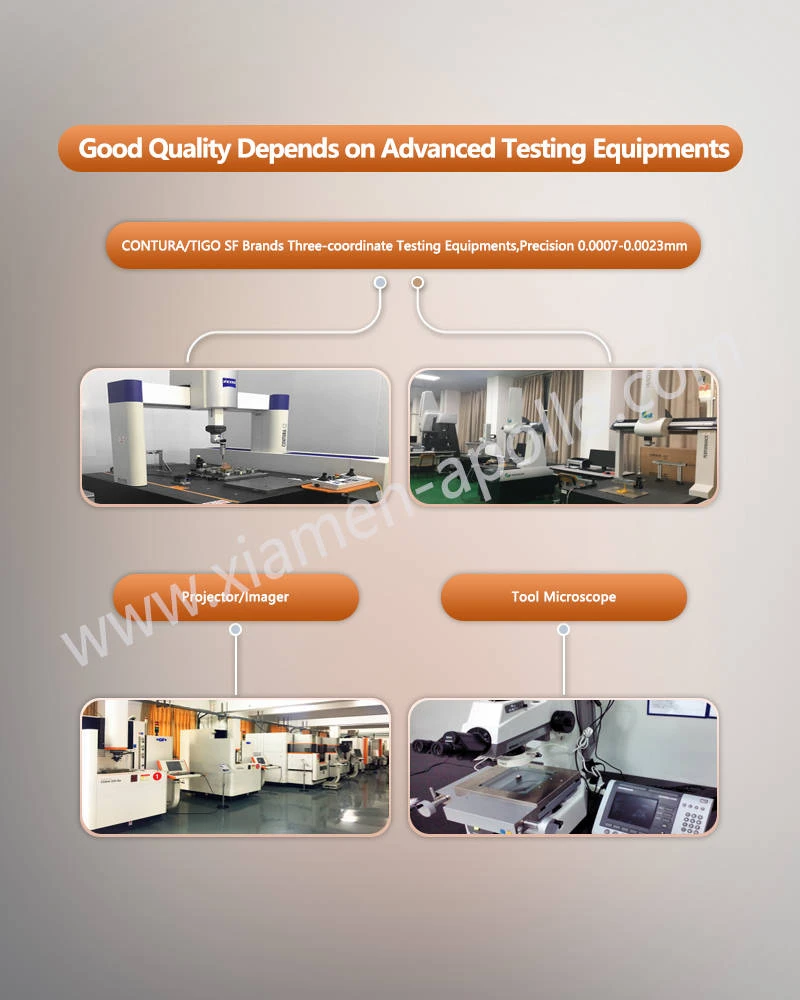
Funcionant sota els sistemes de gestió de qualitat IATF 16949 i ISO 9001, Xiamen Apollo utilitza protocols d'inspecció de diversos nivells rigorosos. La verificació dimensional utilitza projectors de perfil òptic d'alta-resolució i màquines de mesurament de coordenades (CMM) 2D/3D automatitzades amb una precisió sub-micra. A més, les proves de polvorització de sal (ASTM B117) es realitzen habitualment per verificar que les estampacions metàl·liques de llautó xapat suporten un mínim de 96 - 240 hores d'esprai de sal neutre sense oxidació del metall base.
contacteu amb nosaltres
Elimineu la fricció de la cadena de subministrament, reduïu el malbaratament de material i assegureu-vos el compliment estricte de les dimensions associant-vos directament amb Xiamen Apollo Electric Co., Ltd. Equipat amb premses d'estampació de precisió d'alt -tonatge,-botigues de fabricació d'eines i matrius internes i estrictes instal·lacions de proves de laboratori IATF 16949, oferim instal·lacions de proves de laboratori IATF 16949 exigents, hem construït instal·lacions de proves de laboratori IATF 16949. arquitectures.
Envieu els vostres dibuixos CAD o especificacions tècniques dePeces d'estampació de metall elèctric de llautóavui per a una revisió completa de DFM i una cotització directa de fàbrica competitiva-en 24 hores.