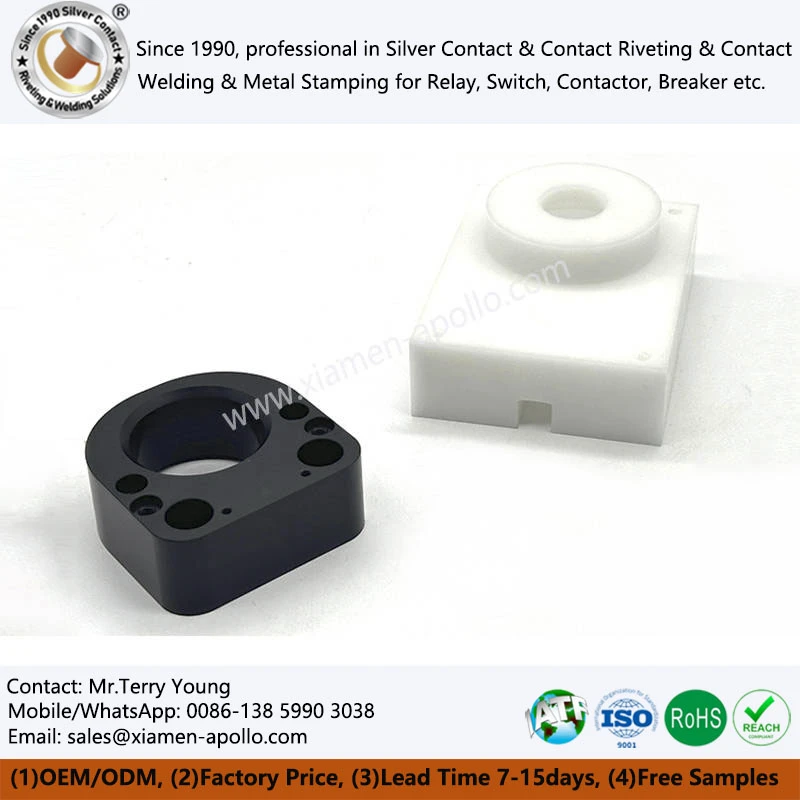
El procés de mecanitzat de plàstic converteix el material de polímer en components funcionals amb geometries, ajustos i característiques superficials definides. A diferència dels metalls, els termoplàstics es poden deformar sota les forces de subjecció, acumular calor de mecanitzat i canviar les dimensions mitjançant l'absorció d'humitat o la variació de temperatura. Per tant, l'èxit de la producció depèn de la coordinació de la selecció del material, la geometria de l'eina, els paràmetres de mecanitzat, la fixació del treball i la inspecció en lloc de confiar només en la precisió de tall.
Per als components industrials, l'objectiu principal d'enginyeria és aconseguir el rendiment dimensional i funcional requerit en condicions de funcionament especificades. Un dibuix ha d'identificar les dimensions crítiques, les interfícies d'acoblament, les toleràncies, els requisits de superfície i l'exposició ambiental abans de finalitzar el procés de mecanitzat.
Selecció de material en funció de les condicions de funcionament
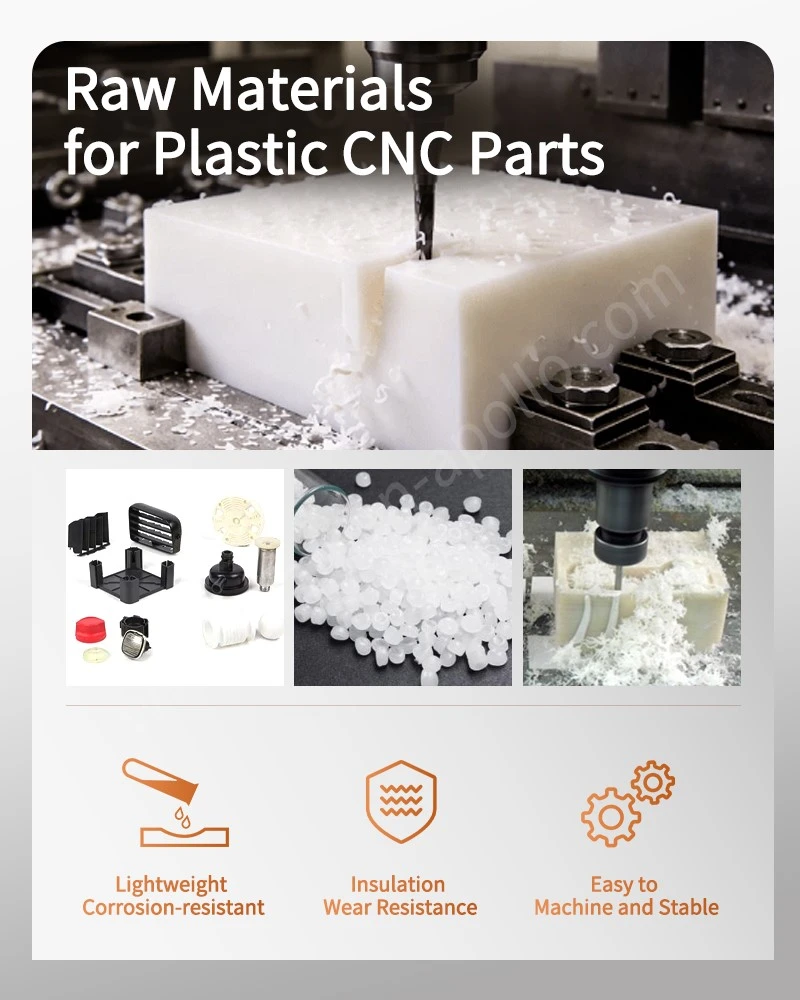
Materials plàstics de fresat CNC: els graus difereixen en rigidesa, fricció, resistència química, sensibilitat a la humitat i comportament tèrmic. La selecció d'un polímer només per la seva resistència nominal pot provocar una deriva dimensional, un desgast prematur o una incompatibilitat amb l'entorn de treball.
PEEK: Requisits tèrmics i mecànics
La polièter cetona (PEEK) s'utilitza en components que requereixen una combinació de resistència mecànica, resistència química i capacitat de temperatura elevada. Depenent del grau, les aplicacions inclouen casquilles de precisió, components aïllants, peces de bombes i accessoris mecànics.
El PEEK sense farcir i el PEEK reforçat no s'han de tractar com a intercanviables. El reforç de fibra de vidre o fibra de carboni pot augmentar la rigidesa i reduir l'expansió tèrmica en determinades direccions, però també pot introduir un comportament anisòtrop i diferents característiques de desgast de l'eina.
Els dissenyadors han d'especificar el grau exacte, el tipus de reforç i l'estat de l'estoc. La classificació de temperatura publicada del material també s'ha de distingir de la temperatura de funcionament continu admissible del component acabat sota càrrega real i exposició química.
POM: Control dimensional i components lliscants
El polioximetilè (POM), comunament anomenat acetal, es selecciona amb freqüència per a engranatges, corrons, separadors, elements de guia i peces mecàniques de baixa fricció. La seva mecanització el fa adequat per a components que requereixen dimensions repetibles i superfícies mecanitzades relativament estables.
Tanmateix, l'estabilitat dimensional depèn del grau específic, la temperatura i la geometria dels components. Les parets primes, les ranures estretes i l'eliminació asimètrica del material poden crear una distorsió relacionada amb l'estrès residual. Una peça que compleixi els requisits dimensionals immediatament després del mecanitzat pot canviar durant el condicionament posterior o l'equilibri de la temperatura.
PPS: Resistència química i aïllament elèctric
El sulfur de polifenilè (PPS) es considera per a components que requereixen resistència química, estabilitat dimensional i aïllament elèctric. Els graus reforçats s'utilitzen quan es requereix una major rigidesa o una expansió tèrmica reduïda.
El sistema de reforç influeix en la maquinabilitat, l'acabat superficial i el comportament dimensional. L'orientació de la fibra heretada del procés de producció d'estocs pot afectar la relació entre les dimensions mesurades al llarg de diferents eixos. Per tant, per a carcasses i components de muntatge de precisió, s'ha de controlar el grau del material i l'orientació de l'estoc.
Niló: resistència al desgast i sensibilitat a la humitat
La poliamida, comunament coneguda com a niló, s'utilitza en elements de desgast, corrons, casquilles i components de transmissió mecànica. La seva idoneïtat depèn del grau, la càrrega de funcionament, les condicions de lubricació i la humitat ambiental.
L'absorció d'humitat pot canviar les dimensions i les propietats mecàniques. Per als components de niló amb interfícies ajustades, els resultats de la inspecció només són significatius quan es defineixen l'estat de condicionament i l'entorn de mesura. Una tolerància de dibuix no s'ha d'avaluar independentment del comportament dimensional del material relacionat amb la humitat.
Processos de mecanitzat CNC i els seus efectes
Tornejat, fresat i trepat
El fresat CNC és adequat per a perfils, butxaques, ranures, superfícies de muntatge i geometries tridimensionals complexes. El tornejat CNC és adequat per a peces cilíndriques, casquilles, mànigues i característiques concèntriques. La perforació i la perforació produeixen forats i interfícies internes, mentre que es pot utilitzar l'escariat quan l'acabat del forat i els requisits dimensionals especificats justifiquen l'operació addicional.
La ruta del procés ha de reflectir la geometria i les dades funcionals del component. Mecanitzar un forat de precisió abans d'establir una superfície de referència estable, per exemple, pot dificultar el posicionament i la inspecció posteriors.
Geometria de l'eina i calor de tall
El mecanitzat de polímers requereix el control de les forces de tall i la generació de calor. Les eines han de proporcionar una separació efectiva d'encenalls i una geometria de tall adequada per al polímer seleccionat. Les eines mates poden augmentar la fricció, produir una mala qualitat superficial i suavitzar el material local mitjançant l'acumulació de calor.
L'avanç o la força de tall excessives poden provocar trencaments de vores, rebaves o deformacions elàstiques durant el mecanitzat. Per contra, les condicions de tall inadequades poden produir un fregament en lloc d'una eliminació efectiva d'encenalls. S'han d'establir els paràmetres correctes per al grau de material, l'eina, la geometria de les característiques i la configuració de la màquina.
Els mètodes de refrigeració s'han d'avaluar per a la compatibilitat dels materials i les conseqüències dimensionals. L'ús d'un refrigerant no és automàticament beneficiós per a cada polímer o component.
Característiques de suport de treball i paret fina
El material de polímer és generalment més compatible que el material metàl·lic. Una pressió de subjecció excessiva pot distorsionar la peça de treball, fent que les dimensions mesurades en l'estat de subjecció difereixen de les mesurades després de l'alliberament.
Les parets primes, les seccions llargues sense suport i les costelles estretes són especialment sensibles a la deformació. Els accessoris adequats han de distribuir les forces de subjecció i suportar la peça a prop de la zona de tall sense obstruir l'accés a l'eina.
Quan la geometria ho permet, es poden separar el mecanitzat desbast i l'acabat. Això permet que una mica de tensió induïda pel mecanitzat es relaxi abans que s'acabin les dimensions crítiques. La seqüència requerida depèn del material, l'estat de l'estoc, la geometria del component i l'especificació de tolerància.
Gestió de la precisió dimensional i la tolerància de peces de tornejat CNC de plàstic
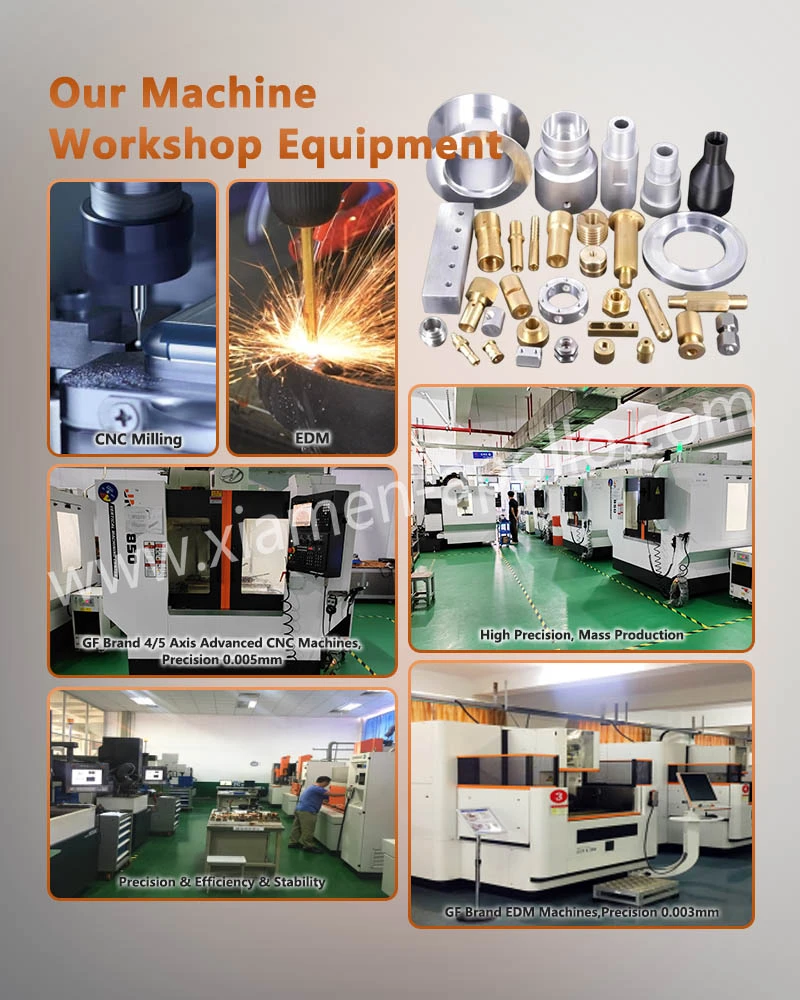
La precisió no és una capacitat única de la màquina. És el resultat del sistema complet de fabricació i mesura, que inclou variació d'estocs, suport de treball, estat de l'eina, temperatura, posicionament de la màquina i tècnica d'inspecció.
Per als components plàstics mecanitzats, els requisits de tolerància s'han d'assignar segons la funció. Un forat de localització, un seient de coixinet o una interfície d'acoblament poden requerir un control més estricte que un perfil extern no funcional. L'aplicació de la mateixa tolerància estreta a cada característica pot augmentar el temps de mecanitzat i els costos d'inspecció sense millorar el rendiment del muntatge.
Les pràctiques següents ajuden a establir un procés controlat:
- Definir dades funcionals:Feu referència a les dimensions crítiques a les superfícies que determinen la posició real del conjunt.
- Especifiqueu toleràncies per funció:Separeu els ajustos crítics de les dimensions generals i de les superfícies no funcionals.
- Controlar l'entorn de mesura:Deixeu que la peça i l'equip de mesura arribin a una temperatura adequada i documentada abans de la inspecció.
- Compte del comportament del material:Avalueu l'absorció d'humitat, l'expansió tèrmica, la direcció del reforç i la relaxació de l'estrès si escau.
- Comproveu després de desenganxar:Inspeccioneu el component acabat en un estat representatiu de l'ús previst i les condicions d'acceptació.
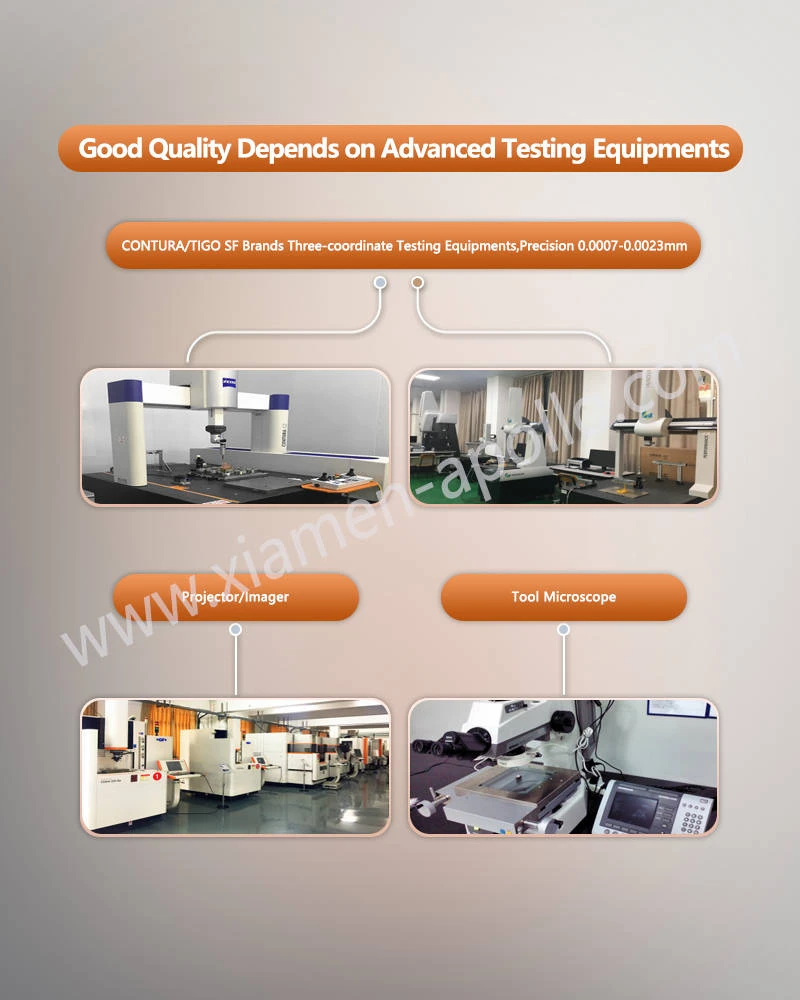
Un pla d'inspecció dimensional ha d'identificar l'instrument de mesura, la resolució, el mètode, els límits d'acceptació i la freqüència de mostreig. Es poden seleccionar màquines de mesura de coordenades, micròmetres calibrats, calibres i altres instruments adequats segons la geometria de les característiques i la incertesa de mesura requerida.
Consulteu els nostres enginyers elèctrics avui mateix
Acabat superficial, rebaves i qualitat de les vores de peces de plàstic personalitzades
La qualitat de la superfície afecta el segellat, la fricció de lliscament, el contacte entre les peces d'acoblament i la formació de buits de muntatge. L'acabat requerit s'ha d'especificar segons la funció i no només l'aspecte.
Una superfície mecanitzada pot mostrar esquinçaments, marques de xafardeig, fusió local o exposició a la fibra quan les condicions de tall no són adequades. Els polímers reforçats poden presentar diferents característiques superficials dels graus sense farcir perquè l'eina de tall interactua tant amb la matriu del polímer com amb el reforç.
El desbarbat hauria d'eliminar el material no desitjat sense canviar les vores funcionals ni reduir les dimensions crítiques. Quan es requereixin vores afilades per al muntatge o el segellat, el dibuix hauria de distingir la geometria de les vores intencionades de les rebaves no controlades.
Els valors de rugositat superficial només s'han d'especificar quan sigui necessari per a la funció prevista. Si la rugositat és un criteri d'acceptació crític, el dibuix o el pla d'inspecció hauria d'identificar el mètode de mesura i les condicions d'avaluació.
Garantia de qualitat des de l'estoc en brut fins als components de plàstic mecanitzats acabats
Un procés repetible comença amb la identificació i traçabilitat del material. El registre d'inspecció ha de connectar l'estoc rebut amb les peces acabades i la documentació de producció rellevant.
Una seqüència pràctica de control de qualitat inclou:
- Verificació de material entrant:Confirmeu el grau de polímer especificat, les dimensions de l'estoc i la documentació del proveïdor.
- Inspecció del primer article:Verifiqueu les dimensions crítiques, les relacions de dades, els forats, les ranures i les interfícies amb el dibuix aprovat.
- Inspecció en procés:Les característiques del monitor són vulnerables al desgast de l'eina, la deriva tèrmica o la deformació de la peça.
- Inspecció dimensional final:Comproveu les característiques especificades mitjançant instruments calibrats i criteris d'acceptació documentats.
- Inspecció visual i superficial:Examineu rebaves, esquerdes, estelles, decoloracions, marques d'eines i altres defectes especificats.
- Identificació del lot i registres:Mantenir vincles entre lots de material, lots de producció i resultats de la inspecció.
Quan el control estadístic del procés sigui adequat, els índexs de capacitat s'han de calcular a partir d'un conjunt de dades adequat recollit sota un procés estable. L'especificació de posicionament nominal d'una màquina per si sola no demostra que un procés de producció pugui complir constantment una tolerància de dibuix.
Conclusió
El rendiment d'un component de polímer mecanitzat per CNC depèn de la interacció entre les propietats del material, l'estratègia de mecanitzat, el control dimensional i les condicions de funcionament. PEEK, POM, PPS i niló ofereixen diferents combinacions de rigidesa, comportament al desgast, resistència química i resposta dimensional. La selecció ha de començar amb els requisits funcionals i continuar mitjançant la planificació del procés, la inspecció i la validació del muntatge.
PerPeces CNC de plàstics d'enginyeria, la producció fiable comença amb un dibuix aprovat, un grau de material clarament especificat i criteris d'acceptació mesurables. Aquestes entrades permeten als equips de fabricació avaluar la viabilitat del mecanitzat, identificar riscos de tolerància i establir un pla d'inspecció abans que comenci la producció en sèrie.
Prepareu la vostra propera versió de producció amb una revisió d'enginyeria basada en dibuixos: envieu ara els fitxers CAD, les especificacions del material, la demanda anual i les toleràncies crítiques per confirmar la viabilitat del mecanitzat, els requisits d'inspecció i la capacitat de producció abans de comprometre's amb la comanda.
contacteu amb nosaltres