Els processos de galvanoplastia van acompanyats de reaccions d'evolució d'hidrogen. La infiltració d'hidrogen al substrat suposa un alt risc de fallada per als elements de subjecció d'alta resistència, que sovint condueix a una "fractura retardada" després del muntatge, un problema de qualitat que és notòriament difícil de predir en entorns d'enginyeria. Per als cargols autoencaixants, el procés d'instal·lació crea una tensió de compressió residual a la zona de bloqueig. Quan es combina amb el risc de fragilització de l'hidrogen per la galvanoplastia, això fa que les peces siguin susceptibles de fractura fràgil sota càrrega. Aquests errors no es produeixen immediatament; en canvi, normalment es manifesten diverses hores després del muntatge.
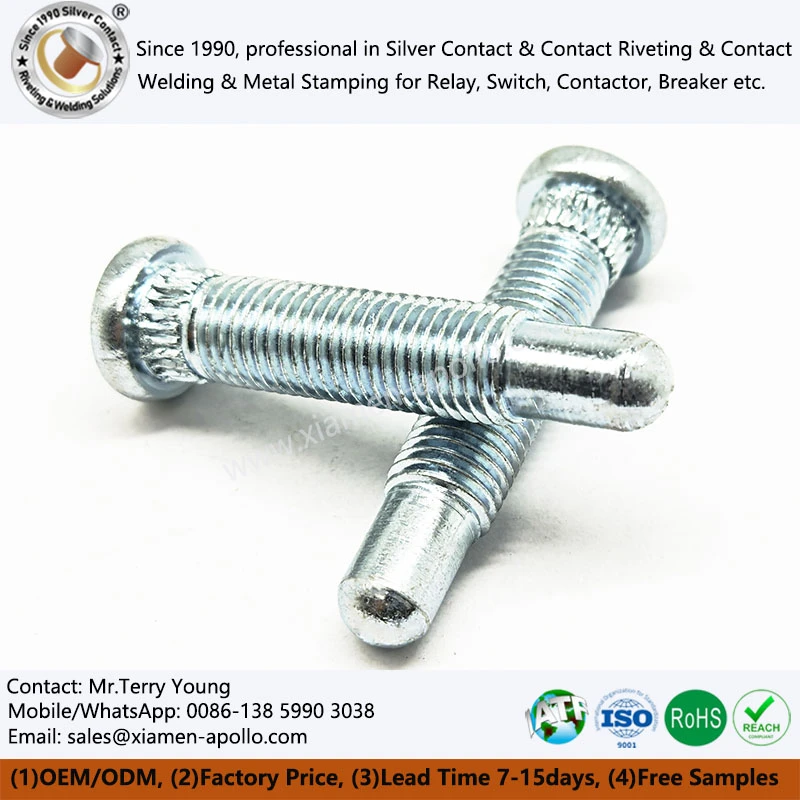
El mecanisme de fragilització de l'hidrogen implica que els àtoms d'hidrogen es difonen al metall i migren cap a zones de concentració d'estrès. En els defectes materials, aquests àtoms es combinen per formar molècules d'hidrogen, generant pressió interna. Quan aquesta pressió interna, composta per l'esforç residual de la xapa i les càrregues operatives externes, supera el límit elàstic del material, es produeix una fractura. Com que la difusió dels àtoms d'hidrogen a través de l'acer porta temps, aquesta és la causa fonamental de la fractura retardada. A més, els recobriments de zinc i cadmi actuen com a barreres que impedeixen l'escapada de l'hidrogen, fent que la gestió de la deshidrogenació sigui més difícil. El rang de temperatures per a la deshidrogenació basada en la cocció s'ha d'equilibrar amb cura: ha de ser prou alt per afavorir l'alliberament d'hidrogen del substrat, però prou baix per evitar reduir la duresa del material o comprometre les propietats del recobriment.
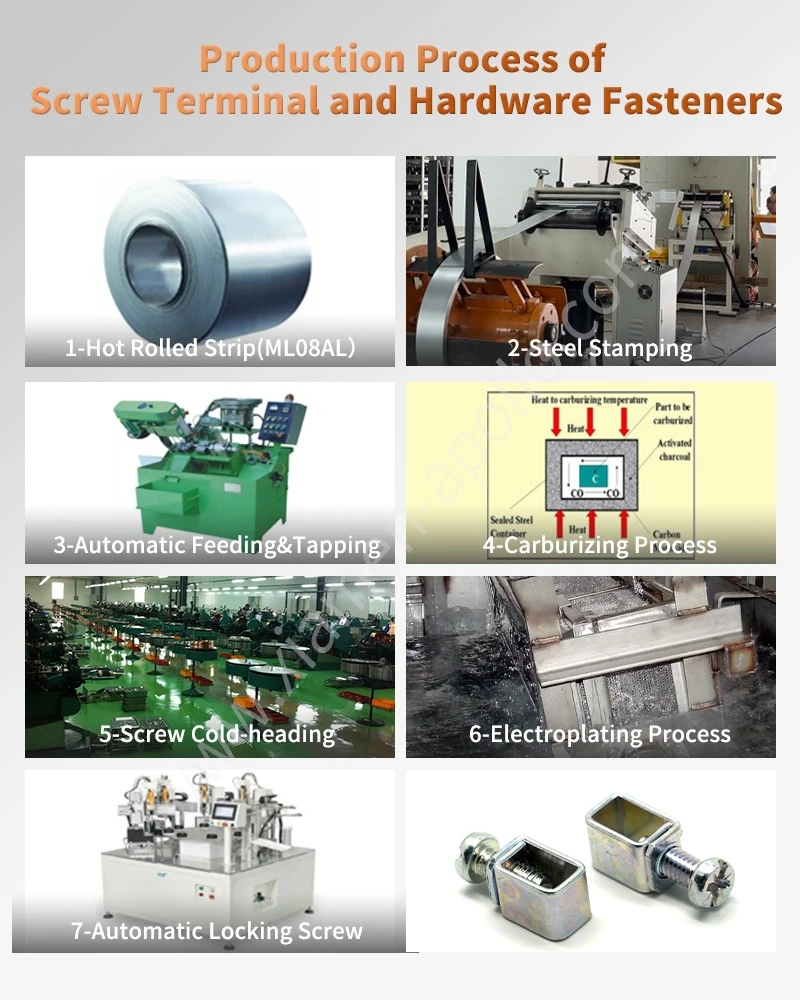
En la pràctica de l'enginyeria, el risc d'infiltració d'hidrogen es pot mitigar mitjançant tres enfocaments principals. Per a un cargol de reblat automàtic i elements de fixació similars, durant el pretractament, es prefereix el sorrat per eliminar l'òxid; si s'utilitza decapat àcid, s'han d'afegir inhibidors de corrosió a la solució àcida. Per al desgreixatge, es prefereixen els mètodes químics o a base de dissolvents; si s'utilitza un desgreixatge electroquímic, s'ha de seguir una seqüència de neteja catòdica seguida d'una neteja anòdica. Pel que fa al procés de galvanoplastia en si, els banys de galvanoplastia alcalina o els banys d'alta eficiència de corrent produeixen una menor evolució d'hidrogen. A més, sempre que es compleixin els requisits de resistència a la corrosió, es poden seleccionar sistemes de recobriment en què l'hidrogen tingui menor solubilitat.
L'alleujament de l'estrès abans de la placa i la deshidrogenació basada en la cocció després de la placa són les mesures de control estàndard. Per a les peces que han sofert trempat o soldadura, les tensions internes s'han d'alleujar mitjançant el tremp abans que comenci el procés de revestiment. Després de la galvanoplastia, l'hidrogen continua migrant profundament al substrat. Els estàndards de la indústria recomanen iniciar un procés de desfragilització (eliminació d'hidrogen) dins d'una hora després de la placa, amb un retard màxim permès de tres hores. Les temperatures estàndard de cocció oscil·len entre els 150 i els 300 graus, amb temps de manteniment entre 2 i 24 hores; aquests paràmetres s'han d'ajustar en funció de les dimensions de la peça, la resistència del substrat i el tipus de revestiment. Per a les peces galvanitzades, el rang de cocció típic és de 110 graus a 220 graus, mentre que per a les peces xapades amb cadmi, el límit de temperatura superior és inferior, generalment de 180 graus a 200 graus, per evitar la fragilitat induïda pel cadmi.
La duresa del material serveix com a indicador directe de la susceptibilitat a la fragilitat de l'hidrogen. Per als cargols de capçal rodó i altres elements de fixació d'acer, el risc de fractura induïda per l'hidrogen comença a augmentar quan la duresa de l'acer s'aproxima a HRC 38. Les peces amb una duresa superior a HRC 43 requereixen un procés de desfragilització posterior al revestiment, mentre que les que tenen una duresa propera a HRC 60 s'han de fer coure immediatament després del tractament superficial. A més de la duresa, s'han d'avaluar altres factors, com ara la classificació de seguretat de la peça, les dimensions de la secció transversal, les concentracions de tensió (osques), el tipus de revestiment, les condicions de càrrega i qualsevol historial de fallades anteriors. Les peces sotmeses a un esforç de tracció elevat tenen un risc significativament més gran de fragilitat per hidrogen en comparació amb les que es troben sota esforç purament de compressió.
Per als perns autoenganxats, la validació d'enginyeria, més enllà de les proves de parell de torsió i d'expulsió, ha d'incloure una avaluació de la fragilitat de l'hidrogen, distingint específicament entre el trencament induït per l'hidrogen i el trencament del material de la làmina. Durant les etapes d'adquisició i revisió del procés, és essencial especificar el material de la làmina, la duresa, el procés de galvanoplastia i els paràmetres de desfragilització; la selecció no s'ha de basar únicament en les especificacions del fil. Si ja s'ha produït un trencament induït per l'hidrogen, l'hidrogen s'haurà difós en defectes profunds, fent que la duresa original sigui irrecuperable mitjançant la cocció; aquestes peces s'han de desballestar.
En el cas d'aCargol de compressió autoencaixantfractura, el primer pas és verificar el compliment dels protocols de galvanoplastia (absorció d'hidrogen) i de desfragilització. A continuació, comproveu la coaxialitat de la instal·lació, la duresa del material de la làmina i el diàmetre del forat; no només ajusteu la força d'instal·lació (ajustament a pressió). S'ha de revalidar tot el protocol de tractament de superfícies i desfragilització sempre que hi hagi un canvi en la qualitat del material de la làmina, la condició del tractament tèrmic o el tipus de revestiment, assegurant l'estabilitat a llarg termini de la junta muntada.
contacta amb nosaltres