

La làmina d'estampació de coure premsat és un component de precisió de forma plana fabricat mitjançant l'estampació, la flexió i l'estampació progressiva a partir d'un material de xapa de coure pur superior o igual al 99,9%. La desviació dimensional superior a ±0,02 mm en aquestes peces pot provocar inestabilitat del circuit o una dissipació insuficient de la calor a l'interior dels relés, els interruptors automàtics i els conjunts d'EV d'alta tensió. La impuresa del material del coure reciclat reduirà la conductivitat elèctrica general i escurçarà la vida útil dels components sota càrrega cíclica contínua.
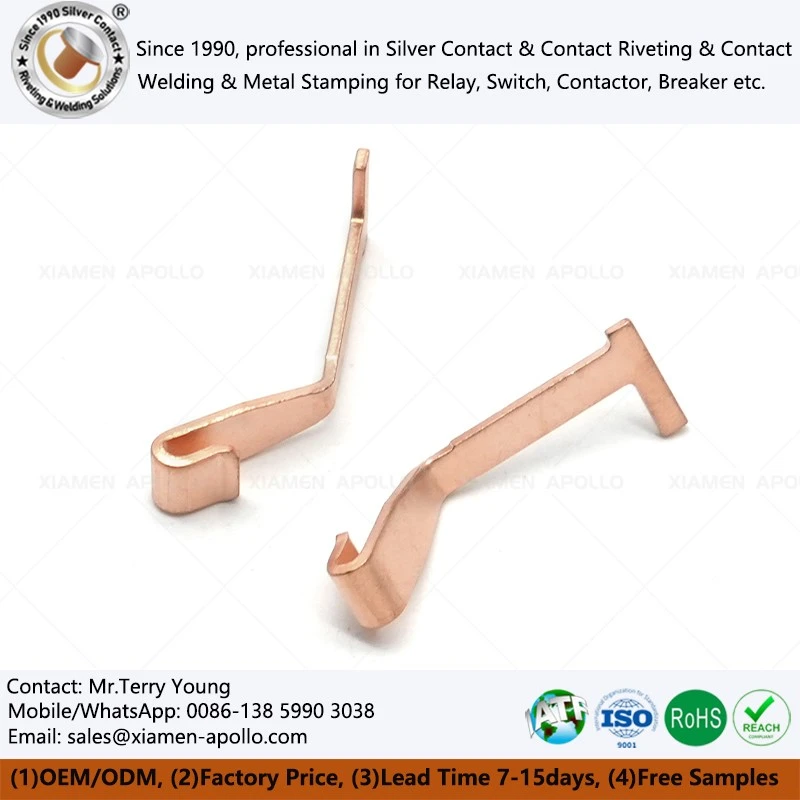
Límits d'aplicació de l'estampació de peces de coure a través dels segments elèctrics i EV
Xina Copper Stamping Metal Part serveix com a maquinari bàsic conductor i de transferència de calor als sectors de l'automoció, l'electrònica de consum, les noves energies i els equips mèdics. En conjunts elèctrics de vehicles, aquestes estampacions s'utilitzen habitualment com a juntes d'alta temperatura i elements de connexió de circuits. La tolerància de treball és a nivell de micres, ja que fins i tot una distorsió geomètrica menor pot provocar una fallada de curtcircuit o una sobrecàrrega tèrmica.
Dins dels dispositius electrònics de baixa tensió, les peces d'estampació metàl·lica elèctrica per a endolls d'interruptor formen contactes de molla i estructures d'endoll. Les peces han de mantenir una resistència elèctrica estable després de més de 10.000 cicles d'endoll i desendollament sense deformació permanent. Per al maquinari de pila de càrrega i bateria, el coure ofereix una conductivitat tèrmica 1,6 vegades superior a l'alumini, cosa que fa que les làmines de coure estampades primes siguin una solució de dissipació tèrmica preferida per als mòduls d'alimentació de càrrega contínua. Les aplicacions de maquinari mèdic requereixen superfícies sense rebaves i zero contaminants superficials per satisfer els estrictes requisits de muntatge i sanejament.

Criteris d'acceptació de materials, dimensions i superfícies per a peces metàl·liques d'estampació de coure de la Xina
L'estoc base disponible per als components de peces estampades de coure cobreix els graus de coure, llautó i bronze purs sense oxigen. El coure pur ofereix una ductilitat superior adequada per a operacions d'embotit profund, mentre que el llautó amb una duresa més alta coincideix amb les peces estructurals de buit fi. La taxa d'aprovació de matèries primeres qualificades no hauria de ser inferior al 98% en les tirades de producció completes, la qual cosa manté els residus relacionats amb el material molt per sota de la taxa de fallada mitjana del 5% observada a la indústria de l'estampació de metalls.
Les especificacions de recobriment s'apliquen a les variants estanyades i niquelades. El gruix de la placa ha de romandre uniforme sobre tota la superfície de la peça. L'exposició al forat, les butllofes o la deposició desigual redueixen directament la resistència a la corrosió i la continuïtat elèctrica, especialment per als equips d'energia nova instal·lats a l'exterior.
Les màquines de mesura de coordenades s'utilitzen durant la inspecció d'entrada. El llindar d'acceptació dimensional general per a l'estampació de xapa de coure de connexió d'alta precisió produïda en sèrie és de ± 0,02 mm, cosa que garanteix un ajustament adequat de la peça durant el muntatge automatitzat.
Consulteu els nostres enginyers elèctrics avui mateix
Controls del procés d'estampació que decideixen la consistència del lot de l'estampació elèctrica del metall
Les principals vies de conformació per a peces elèctriques de molles de coure inclouen l'estampació fina, l'embotit profund i la formació d'estiraments rotatius. Les operacions d'estampació fina produeixen superfícies de fractura netes i sense rebaves per a connectors electrònics prims. Les estampacions amb embutició profunda poden assolir una profunditat de conformació relativament gran, per a aplicacions com carcasses de solenoides. La formació d'estiraments rotatius requereix una capacitat de motlle interna avançada i sovint es requereix per a fulls de refrigeració de perfils complexos utilitzats en sistemes de bateries.
Les eines d'estampació governen directament la repetibilitat del terminal de coure estampat. Les eines per a components de coure necessiten una precisió de mecanitzat de ± 0,01 mm. Les superfícies de la matriu han de mantenir una resistència al desgast suficient per mantenir unes dimensions estables després d'un mínim de 100.000 cops d'estampació contínues. Molts fabricants ofereixen mostres de prototips dimensionalment correctes però produeixen lots fora de tolerància. Les instal·lacions de producció fiables ajusten els paràmetres de la matriu després de les proves per mantenir la geometria del prototip i la producció en sèrie totalment coincidents.

Avaluació de proveïdors i riscos comuns de contractació
Una taxa de superació de producció global del 99% i una taxa de qualificació del lot del 98% representen punts de referència de qualitat mesurables per als components estampats de coure per a equips elèctrics. Els documents actius de certificació IATF 16949 i ISO 9001 verifiquen la gestió dels processos per al compliment de l'automoció i el medi ambient. Els fluxos de treball d'inspecció han de cobrir les comprovacions d'entrada de matèries primeres, el mostreig dimensional a mitja tirada i els registres d'inspecció completa de les peces acabades.
La reducció de costos es pot aconseguir optimitzant les trajectòries d'estampació per reduir les taxes de ferralla de coure per a peces d'estampació de xapa de coure pur per a relés elèctrics. La substitució de metalls base està permesa en peces auxiliars no conductores amb acer revestit de coure. Tots els components principals que transporten corrent encara requereixen una matèria primera de coure pur o llautó d'alta qualitat. Tres errors típics d'aprovisionament augmenten repetidament el cost total del projecte: prendre decisions de compra basades exclusivament en el preu unitari, assumir que el rendiment del prototip garanteix la qualitat dels lots i signar contractes amb proveïdors que no poden mantenir un gran volum de producció a llarg termini. Les auditories del lloc físic poden verificar l'equip del taller, els procediments de control de qualitat i els estàndards de gestió del magatzem.
contacteu amb nosaltres
Envieu ara els vostres dibuixos en 2D o 3D per obtenir comentaris detallats de viabilitat dimensional, avaluació del temps de lliurament de mostra i pressupost formal perFull d'estampació de coure premsat. El nostre equip de producció pot proporcionar registres complets de proves de lots juntament amb prototips acabats per eliminar la incertesa abans que les comandes de peces a gran escala entrin en vigor.
